$20.00
Wir reservieren deinen Warenkorb für 15:00.
Wenn dein Druck plötzlich fadet, stringt und beim Extrudieren leise vor sich hin brutzelt, liegt es fast nie am Drucker. Es liegt am Wasser im Filament. Gerade im deutschen Herbst und Winter – Heizungsluft, kaltes Bastelzimmer, offene Rolle neben dem Fenster – saugt fast jedes Filament über Nacht Feuchtigkeit. Diese Gebrauchsanleitung aus der Werkstatt von 3D-Druck Werk zeigt dir praxisnah, wie du Filament richtig trocknest, lagerst und direkt aus dem Trockner druckst. Ohne Labor, ohne Rätselraten.
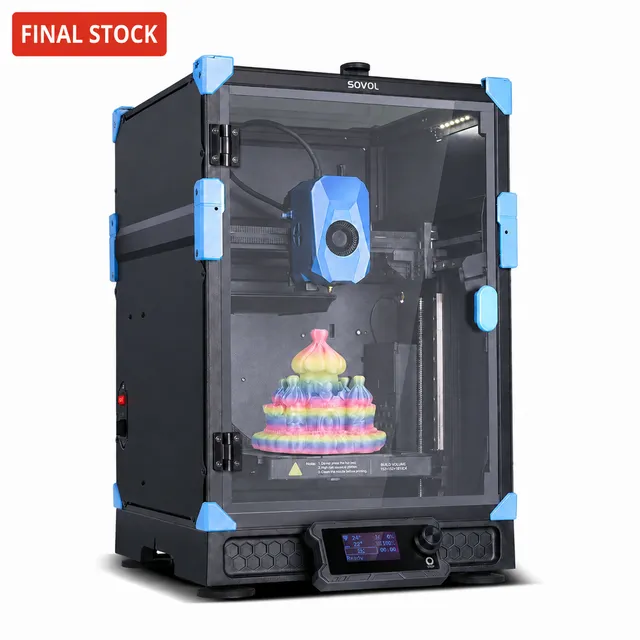
Für wen ist dieser Guide? Für alle, die mit kompakten CoreXY-Druckern wie dem Sovol Zero, offenen Bettschubsern oder eingehausten High-Temp-Maschinen drucken – und für alle, die PETG-CF, ASA-CF oder Seiden-PLA endlich ohne Pickel und Layer-Risse hinbekommen wollen. Lesezeit: ca. 9 Minuten. Danach druckst du trockener als je zuvor.
Kurzfassung für Eilige: PLA bei 50–55 °C ca. 4–6 Stunden, PETG / PETG-CF bei 60–65 °C ca. 5–8 Stunden, ASA / ASA-CF bei 70–80 °C ca. 6–10 Stunden trocknen. Danach luftdicht mit Silica lagern, technische Filamente am besten direkt aus dem Trockner drucken. Unten findest du die komplette Tabelle + Schritt-für-Schritt-Ablauf.
Feuchtigkeit siehst du nicht, du hörst und siehst sie im Druck. Diese 5 Anzeichen sind eindeutig:
Faustregel aus der Werkstatt: Wenn die Rolle länger als 48 Stunden offen lag und PETG, TPU, Nylon, ASA oder Carbon-Filamente enthält, trockne sie vor einem wichtigen Druck grundsätzlich. PLA ist gutmütiger, Silk-, Matt- und Metallic-PLA reagieren aber deutlich empfindlicher als Standard-PLA.
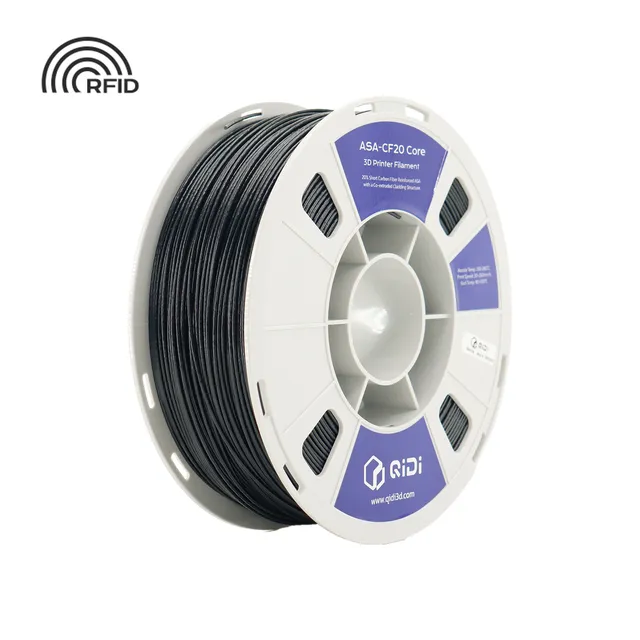
Carbonfasern selbst saugen kein Wasser, die Matrix darum schon – und zwar stark. Ein PETG-CF wie dieses Anycubic PETG-CF oder ein ASA-CF20 Core Filament von QIDI Tech für den Außenbereich verhält sich im feuchten Zustand deutlich schlechter als sein reines Pendant: mehr Blobs, mehr Düsenverschleiß durch ungleichmäßigen Fluss, schlechtere Steifigkeit. Genau dafür sind aktive Trockner mit Umluft und Dauerbetrieb gemacht – nicht die Heizbettheizung mit Pappkarton darüber.
Vergiss Foren-Mythen mit 90 °C für alles – damit verbackst du dir PLA-Spulen. Diese Tabelle hat sich in der Praxis mit Sovol SH-Trocknern bewährt (Stand: 8. September 2026). Alle Angaben für 1-kg-Rollen mit Umlufttrockner, Rolle auf Rollen drehbar gelagert:
| Material | Trockner-Temperatur | Dauer (leicht feucht / stark feucht) | Max. Hinweis |
|---|---|---|---|
| PLA / PLA Metallic / Galaxy / Silk / Matt | 50–55 °C | 4–6 Std. / 6–8 Std. | Nicht über 60 °C, Spule kann sich verziehen |
| PETG / PETG-CF | 60–65 °C | 5–6 Std. / 7–8 Std. | Unser Standard für Alltagsdrucke |
| ASA / ASA-CF20 / ABS | 70–80 °C | 6 Std. / 8–10 Std. | Nur mit 80 °C+ Trockner wie SH03 |
| TPU 95A | 55–60 °C | 4–5 Std. / 6–8 Std. | Danach sofort drucken, saugt extrem schnell |
| PA / Nylon / PC | 75–85 °C | 8–10 Std. / 10–12 Std. | Dual-Kammer und Trockenlagerung Pflicht |
Wichtig: Immer mit aufgesetztem Deckel und geschlossenem Gehäuse trocknen, nicht offen. Filamentstaub und Lüftergeräusche sind normal. Miss bei PLA Metallic und anderen Effekt-Filamenten lieber 5 °C kühler und dafür eine Stunde länger – Glanz und Pigmente danken es.
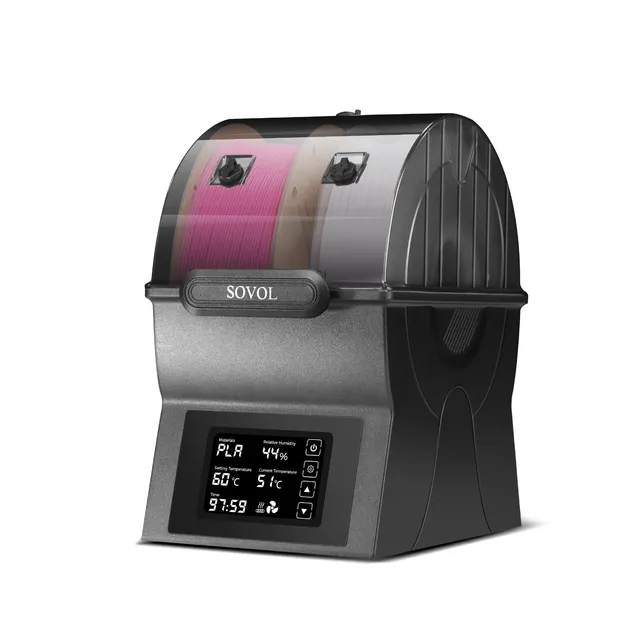
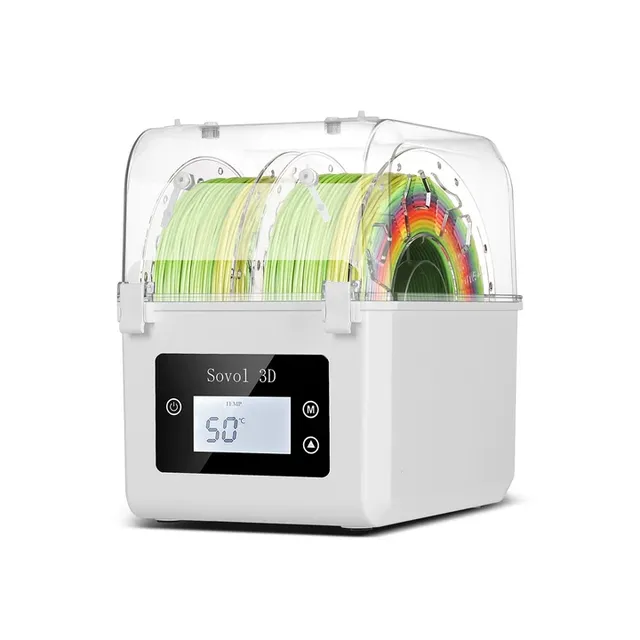
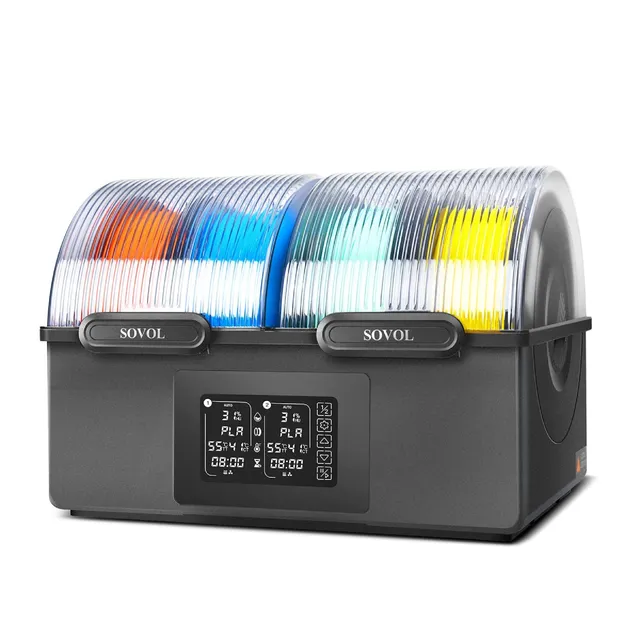
In der Werkstatt stehen alle drei Sovol-Klassen nebeneinander, so nutzen wir sie:
So läuft es bei uns – vom Auspacken bis zum ersten perfekten Layer:
Gerade für den Sovol Zero mit bis zu 350 °C Hotend und eingehaustem Bauraum lohnt sich das: Filament beim Trocknen nicht entnehmen, sondern über den PTFE-Auslass direkt in den Extruder führen. Der Zero druckt 152 mm Bauraum extrem präzise, verzeiht aber keine Dampfblasen bei ASA oder PETG-CF. Trocken drucken heißt: schärfere Kanten, bessere Überhänge, keine Pop-Geräusche mehr.
Praxis-Setup Zero + SH02: Trockner rechts neben den Drucker, PTFE-Schlauch kurz und ohne enge Kurve, Trockner beim Druck auf Erhaltungstemperatur lassen (PLA 45 °C, PETG 55 °C, ASA 65 °C). So bleibt die Rolle über einen 8-Stunden-Druck stabil trocken.
„Trotz Trocknen noch Stringing" – Dann ist meist der Retract oder die Düsentemperatur zu hoch, nicht das Filament. PETG-CF erst trocken, dann Temperatur in 5-°C-Schritten senken (meist 230–240 °C ideal) und Retract um 0,5 mm erhöhen. Beim Zero mit Direktextruder reichen oft 0,8–1,2 mm Retract.
„PLA wird nach dem Trocknen spröde" – Zu heiß oder zu lange. PLA über 60 °C kristallisiert und bricht. Nächstes Mal 50 °C / 4 Stunden, danach in Zip-Beutel mit Silica. Bereits versprödete Außenwindungen 2–3 Meter abwickeln – innen ist es oft noch gut.
„ASA reißt und warpt trotz Trockner" – ASA braucht neben Trockenheit auch Wärme im Raum. Zero-Tür geschlossen halten, kein Fensterlüften während des Drucks, Brim mit 8–10 mm und 100–110 °C Bett. ASA-CF20 zusätzlich mit 75–80 °C im SH03 vortrocknen, nicht nur mit 60 °C anwärmen.
„Galaxy- und Silk-PLA verlieren Glanz" – Zu feucht gedruckt oder zu heiß getrocknet. Galaxy bei 50 °C trocknen, mit 195–205 °C drucken und Bauteillüfter auf 100 %. Der Glitzer-Effekt kommt erst auf trockener, glatter Oberfläche voll raus.
Ein Trockner ist kein Zubehör – er ist die günstigste Qualitätssteigerung, die du kaufen kannst. Wer einmal den Unterschied zwischen einer feuchten und einer 6 Stunden bei 65 °C getrockneten PETG-CF-Rolle gesehen hat, legt keine wichtige Rolle mehr offen daneben. Starte mit dem SH02 für PLA und PETG, erweitere mit der 2-Rollen-Box zur Lagerung und gehe für ASA-CF, Nylon und PC auf den SH03 bis 85 °C. Kombiniert mit einem eingehausten Drucker wie dem Sovol Zero druckst du auch im feuchten Altbau im Februar so sauber wie im Hochsommer.
Stand: 8. September 2026. Alle Temperaturen für Umluft-Trockner mit geschlossener Kammer gemessen – Backofen oder Heizbett ohne Umluft und Regelung sind kein Ersatz und können Spulen verformen.
Wie oft muss ich Filament trocknen? So oft wie nötig, nicht auf Vorrat. PLA alle paar Monate bei Bedarf, PETG vor jedem Präzisionsdruck, TPU und Nylon praktisch vor jedem Druck. Einmal getrocknet und vakuumiert hält PLA Monate, TPU oft nur Tage.
Kann ich Filament im Backofen trocknen? Davon raten wir ab. Haushaltsöfen schwanken um ±15 °C und haben keine Umluftführung für Spulen – PLA verzieht sich, ABS stinkt die Küche voll. Ein Filamenttrockner mit 40–85 °C-Regelung ist genauer, sparsamer und du kannst daraus direkt drucken.
Woran merke ich, dass die Trocknung gereicht hat? Am Druckbild und am Gehör: kein Zischen mehr an der Düse, keine Mikrobläschen im Skirt, glatte erste Schicht ohne Krater. Bei Unsicherheit einfach 2 Stunden nachlegen – zu lang bei richtiger Temperatur schadet weniger als zu kurz.
Ab 45,00 € ist der Versand kostenlos. Darunter kostet er 8,00 €.
Einfache Rücksendung
SSL-verschlüsselter Checkout
100% echte Produkte
FDM-, Harz- und modulare 3D-Drucker vergleichen und passend kaufen, mit Markenvielfalt und Fachberatung.
E-Mail: support@3ddruckwerk.shop
Adresse: Rosenstraße 42, 10115 Berlin, Deutschland