$20.00
Wir reservieren deinen Warenkorb für 15:00.
Die meisten Druckfehler kommen nicht vom Slicer, sondern von schlechter Pflege: Harz, das nicht sauber gewaschen und durchgehärtet wurde, bleibt klebrig, reißt oder vergilbt. Filament, das Feuchtigkeit gezogen hat, stringt, blubbert und bricht. Und eine verrußte Düse oder ein verharzter Tank ruiniert den nächsten Druck, bevor er überhaupt startet.
Die gute Nachricht vom 14.09.2026: Mit zwei Routinen hast du 90 % der Probleme im Griff. 1. Harz-Workflow: drucken, waschen, trocknen, härten. 2. Filament-Workflow: trocken lagern, gezielt trocknen, sauber zuführen.
In diesem Guide bekommst du konkrete Zeiten, Temperaturen, Fehlerbilder und das passende Zubehör dazu – ohne Labor-Overkill, dafür alltagstauglich für Mars, Photon, Mighty, Kobra, Neptune, QIDI und Sovol.
Nach dem Druck hängt flüssiges Resin in Vertiefungen, Stützstellen und Hohlräumen. Wird das nicht restlos entfernt, härtet es beim Curing als milchiger Schleier oder klebrige Haut nach. Das sieht nicht nur unsauber aus, es kostet Details – gerade bei Miniaturen mit 22 µm-Schichten.
Hands-on-Tipp: Nitrilhandschuhe, Lüften und Deckel drauf. IPA gehört nicht in den Ausguss – Reste aushärten lassen und als Sondermüll entsorgen.
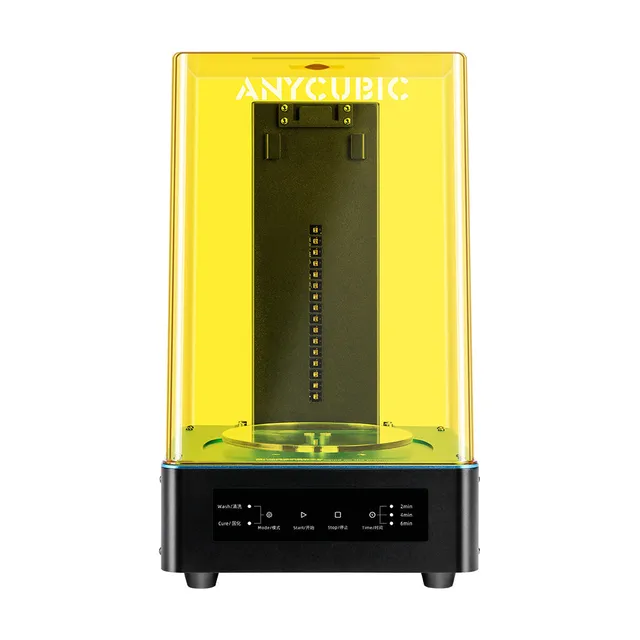
Wer mit Magnetrührer im Marmeladenglas wäscht, kennt das Problem: ungleichmäßige Reinigung, IPA überall, keine Härtekammer. Eine kombinierte Station löst beides – Korb rein, Timer an, danach UV-Plattform fürs Durchhärten.
Die Anycubic Wash & Cure Maschine für Harzdruck ist genau dafür gebaut: Waschen mit Rührbewegung und anschließendes UV-Härten in einem Gehäuse. Das spart dir Zweitgerät, stinkende IPA-Bäder auf dem Schreibtisch und vor allem klebrige Fehlhärtungen, weil du das Teil direkt nach dem Trocknen curen kannst.
Waschen macht sauber, Härten macht stabil. Ohne UV-Nachhärtung bleibt der Kern weich – das Teil verzieht sich, Stiftlöcher klemmen, Miniaturen brechen an Schwertern und Fingern.
Merksatz: Außen trocken + nicht mehr klebrig + klingt beim Fingernagel-Test hart = fertig. Wird das Teil gelb oder spröde, war es zu lang drin.
Wenn dich IPA nervt, steig auf wasserwaschbar um. Da reicht Leitungswasser plus Zahnbürste für Vertiefungen – kein Lösemittelgeruch, kein Sonderkauf, deutlich angenehmer in der Wohnung.
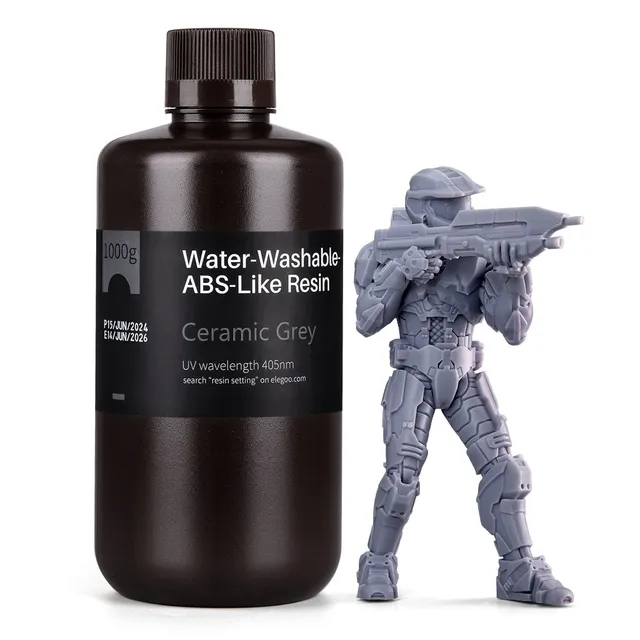
Das ELEGOO Wasserabwaschbares ABS-ähnliches Resin kombiniert zwei Pflege-Vorteile: Du wäschst mit Wasser statt IPA und bekommst trotzdem die zähere ABS-like-Mechanik für funktionale Teile, Tabletop und Gehäuse. Routine: 2–3 Minuten in Wasser schwenken oder in der Wash-Station mit Wasser waschen, Wasser wechseln wenn milchig, dann gut durchtrocknen lassen und erst dann härten. Nasse Teile nie direkt curen – das gibt weiße Flecken.
PLA, PETG, TPU und erst recht Nylon ziehen Wasser aus der Raumluft. Symptome sind eindeutig: Fäden und Pickel trotz Retraction, raue Oberfläche, Knistern aus der Düse, schlechte Layerhaftung, brüchiges PLA, das schon auf der Rolle bricht.
In Deutschland mit feuchtem Herbst und Winter ist das kein Sommerthema – wer offen lagert, druckt nach 2–3 Wochen spürbar schlechter. Lösung: aktiv trocknen statt auf Silicagel hoffen.
| Material | Trockner-Temperatur | Dauer |
|---|---|---|
| PLA | 40–50 °C | 4–6 Stunden |
| PETG | 55–65 °C | 4–6 Stunden |
| TPU / TPE | 55–65 °C | 5–8 Stunden |
| ABS / ASA | 65–75 °C | 6–8 Stunden |
| PA / PC / Carbon-Mix | 75–85 °C | 8–12 Stunden |
Wichtig: Direkt aus dem Trockner drucken. Einmal getrocknet und wieder offen gelagert, ist der Effekt nach Tagen verpufft. Beutel + Trockenmittel für die Lagerung, Trockner für den Drucktag.
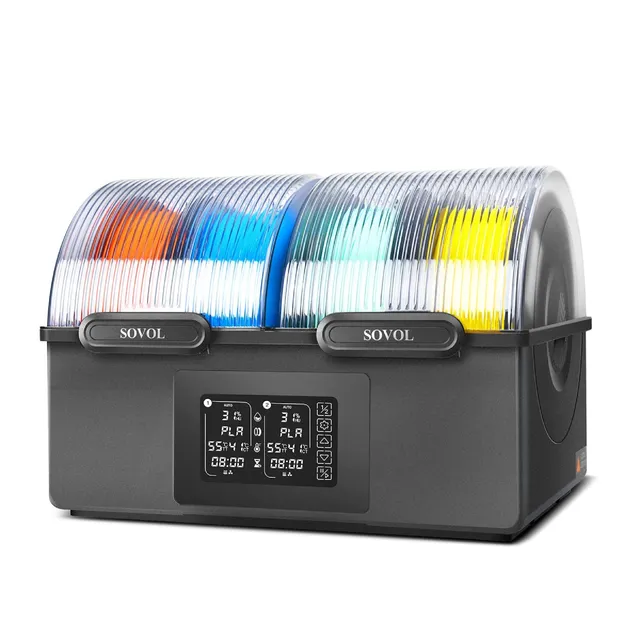
Sovol baut genau für diesen Pflege-Schritt die SH-Serie – vom kleinen Helfer bis zur Dual-Kammer für zwei Materialien parallel. Alle drei laufen leise im Hintergrund und füttern den Drucker direkt aus der Box.
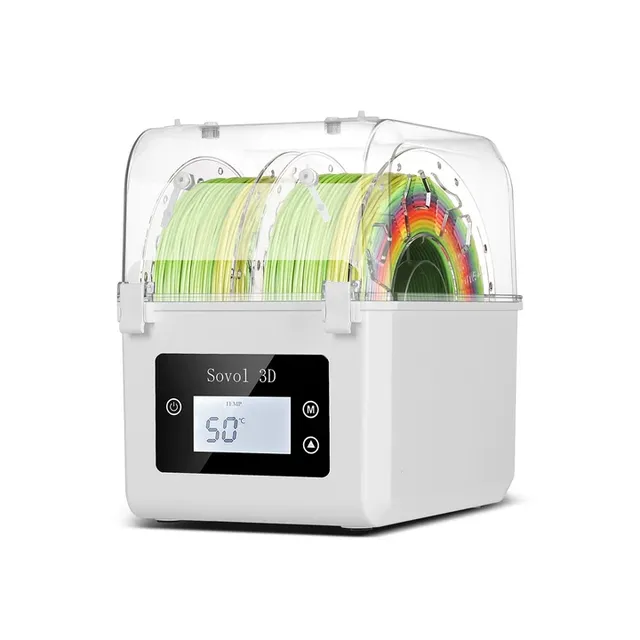
Klein und günstig für PLA & PETG: Die Sovol SH01 Filamenttrockner Box für 2 Rollen nimmt zwei 1-kg-Rollen auf und hält sie staubfrei und trocken – ideal, wenn du meist PLA druckst und deine Rollen einfach nicht mehr offen rumliegen lassen willst.
Der Allrounder mit Anzeige: Der Sovol SH02 Filamenttrockner 40-70°C deckt mit 40–70 °C exakt den Bereich für PLA, PETG, TPU und ABS ab. Trocknen und gleichzeitig drucken, ohne dass die Rolle wieder Luftfeuchtigkeit zieht – das beseitigt Stringing bei 80 % der Anwender sofort.
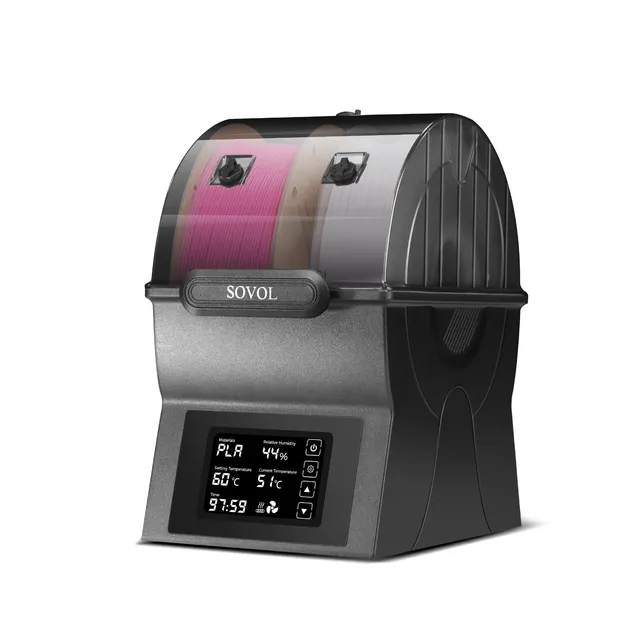
Für Technik-Filamente und Doppelbetrieb: Der Sovol SH03 Filamenttrockner Dual-Kammer bis 85°C hat zwei getrennt regelbare Kammern bis 85 °C. Damit trocknest du links z. B. PAHT-CF und rechts ASA parallel – Pflicht, wenn du mit QIDI oder eingehaustem Sovol Zero technische Teile druckst.
Wenn die erste Schicht nicht mehr haftet oder der Extruder klickt, liegt es selten am Leveling – meist an Belag auf Düse, Socke und Platte.
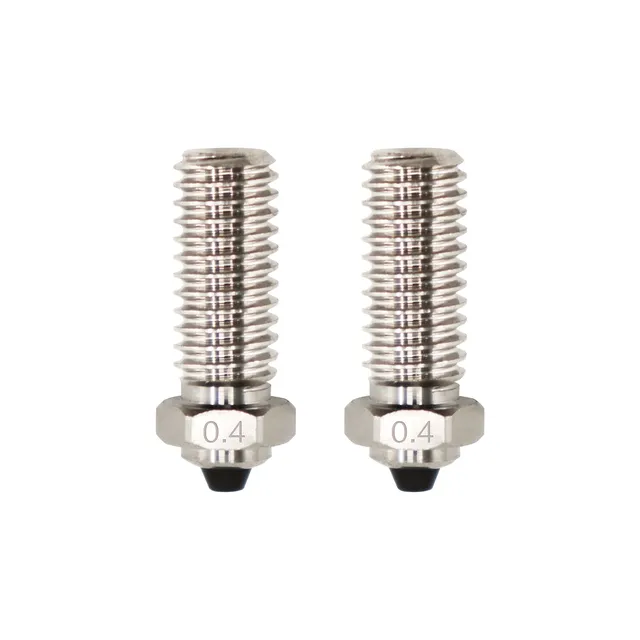
Wenn Carbon und Glasfaser die Düse fressen: Standard-Messingdüsen sind nach 500 g CF-Filament oval. Die QIDI Tech Bimetalldüsen 2 Stück für Q1-Pro / X-Max 3 / X-Plus 3 halten deutlich länger durch und liefern wieder konstante Linienbreite – die günstigste Pflege gegen Unterextrusion.
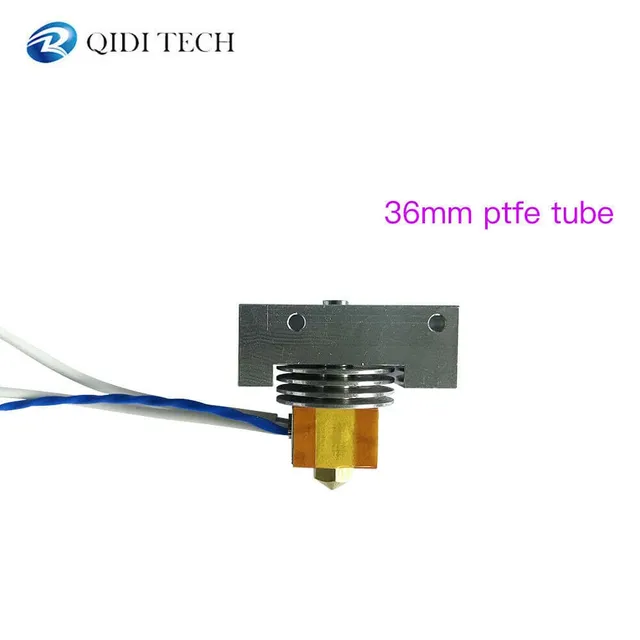
Wenn nichts mehr hilft: Verbackenes Hotend mit verkohltem PTFE oder verbogenem Heatbreak reinigst du nicht, du tauschst. Das QIDI Tech X-Plus / X-Max Normales Hotend bringt dich in 20 Minuten zurück auf Neuzustand statt tagelangem Stochern.
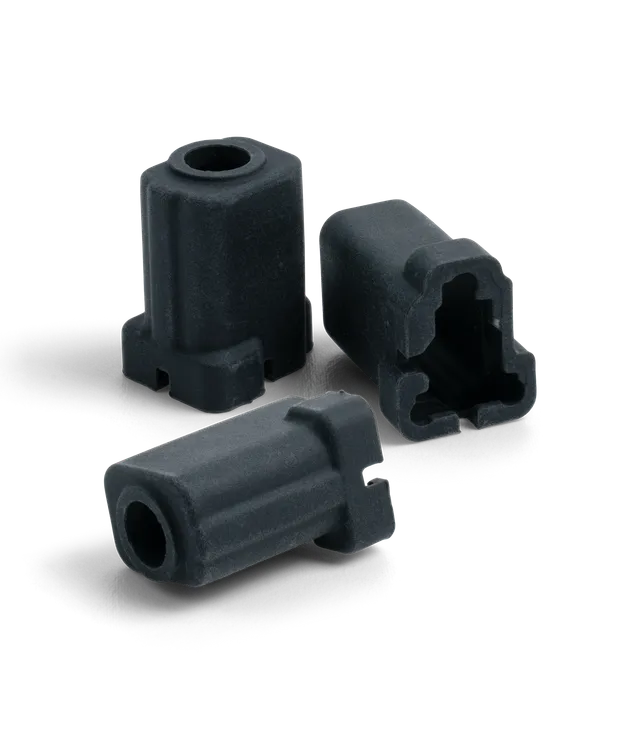
Sauber und temperaturstabil: Eine versiffte oder gerissene Socke lässt den Block auskühlen und versaut die Regelung. Das Phrozen Arco Silikon-Socke 3er-Set als Ersatz im Schrank erspart dir anhaftenden Kunststoffklumpen.
Speziell für Anycubic: Der Anycubic Reinigungswischer für Kobra 3 / Kobra 4 / Kobra X sorgt dafür, dass Purge-Linie und Düsenabstreifen wieder sauber funktionieren – weniger Blob am Start, sauberere Erstschicht.
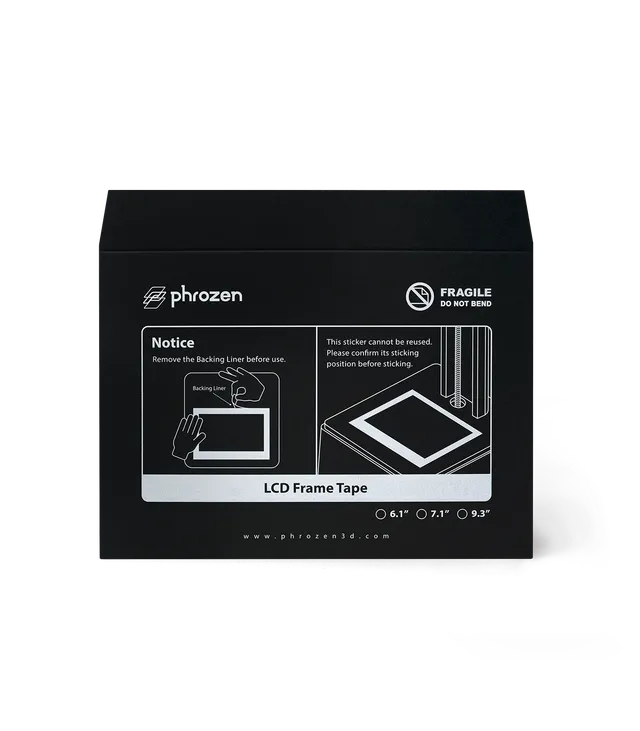
Harzschutz fürs Display: Das Phrozen LCD Frame Tape Sonic Mighty 4K dichtet den Spalt zwischen LCD und Rahmen ab. Einmal sauber verklebt, läuft kein Tropfen mehr unters Glas – fünf Minuten Arbeit, die ein 100-Euro-Display rettet.
| Symptom | Wahrscheinlichste Ursache | Pflege-Maßnahme |
|---|---|---|
| Resinteil klebt nach Härten | IPA / Wasser in Vertiefungen, zu kurz gewaschen | Nochmal 2 Min. waschen, 60 Min. trocknen, dann erst curen |
| Weiße Flecken auf Resin | Nass gehärtet | Komplett trocknen lassen, kürzer härten |
| Fäden, Blobs, Knistern im FDM | Feuchtes Filament | 4–6 Std. im Trockner, direkt daraus drucken |
| Erste Schicht haftet nicht | Fett auf Platte, abgenutzter Wischer | Platte mit Spüli waschen, Wischer tauschen |
| Dünne Linien, Klickgeräusche | Teil-Verstopfung, verschlissene Düse | Cold Pull, Bimetalldüse einsetzen |
| Harzfleck unterm Tank | Undichte Folie, fehlendes Rahmentape | Tank reinigen, Folie und Frame Tape erneuern |
Du brauchst kein Profi-Labor – du brauchst einen festen Ablauf. Harz immer waschen, wirklich trocknen lassen und dann dosiert härten. Filament immer geschlossen lagern und vor anspruchsvollen Drucken aktiv trocknen. Dazu alle paar Wochen Düse, Bett und Tank pflegen und Verschleißteile rechtzeitig tauschen.
Starte mit dem größten Hebel: Wenn du Resin druckst, mit sauberem Wash & Cure und wasserwaschbarem Material. Wenn du FDM druckst, mit einem Trockner, der zu deinem Material passt. Der Rest ist Routine – und deine Drucke sehen ab sofort aus wie aus dem Shop-Foto.
Ab 45,00 € ist der Versand kostenlos. Darunter kostet er 8,00 €.
Einfache Rücksendung
SSL-verschlüsselter Checkout
100% echte Produkte
FDM-, Harz- und modulare 3D-Drucker vergleichen und passend kaufen, mit Markenvielfalt und Fachberatung.
E-Mail: support@3ddruckwerk.shop
Adresse: Rosenstraße 42, 10115 Berlin, Deutschland